Rimzer es un fabricante metalúrgico de servicio completo. Entréguenos un plano y reciba una pieza terminada, cortada, conformada, soldada, mecanizada, galvanizada, inspeccionada y embalada, sin coordinar cinco proveedores distintos. A continuación se describe qué aporta cada proceso de nuestro taller a su pieza, seguido de las cifras que los equipos de compras realmente preguntan: tolerancias, materiales, acabados, plazos y las reglas de diseño que mantienen una pieza barata de fabricar.
Procesos de Nuestro Taller
Nueve procesos, un mismo piso, un mismo estándar de calidad. Cada tarjeta indica qué aporta el proceso a su pieza y el rango de trabajo que mantenemos en producción diaria; la tabla detallada de tolerancias sigue a continuación.
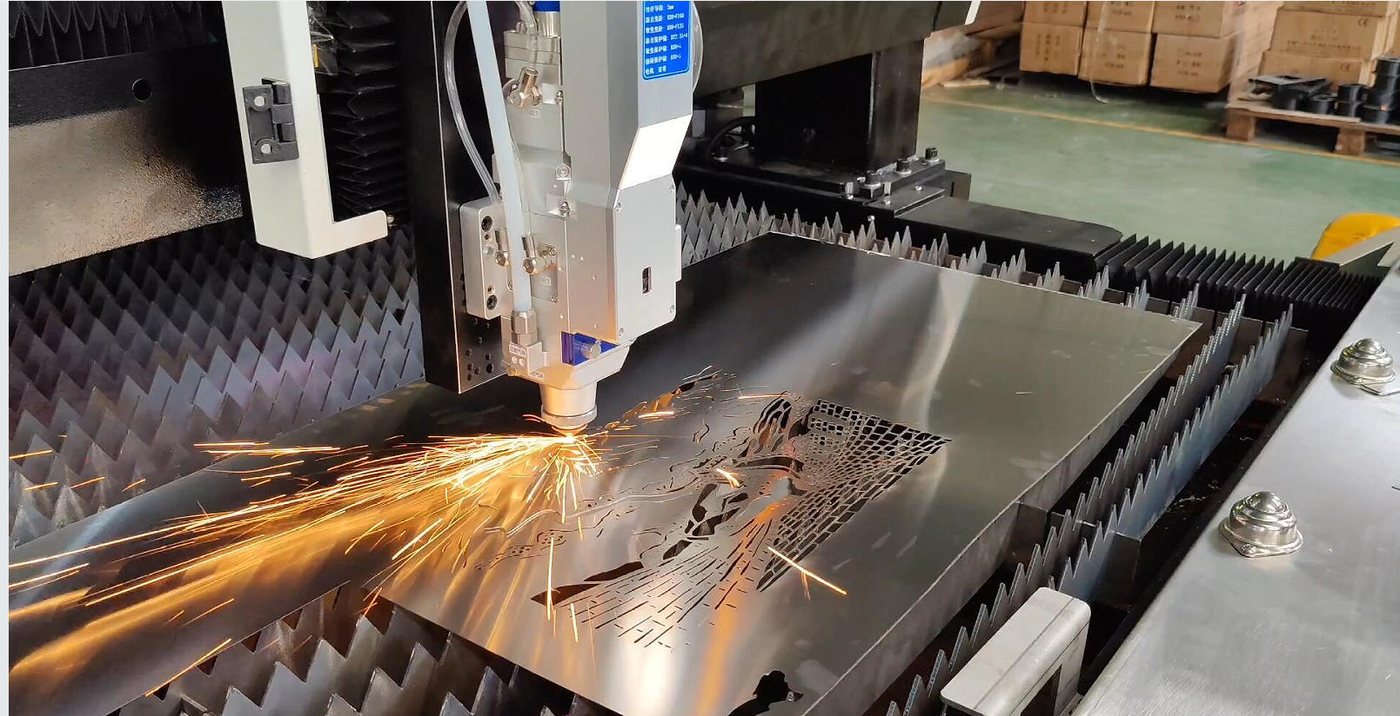
Corte Láser
Tubo, lámina y chapa cortados en una sola operación: agujeros, ranuras, cortes de sifón y bordes para soldadura salen con pocas rebabas y repetibles.
- Cambio rápido, del prototipo a la producción
- Anidado que reduce el costo de material
- Canto cortado Ra 3.2 o mejor
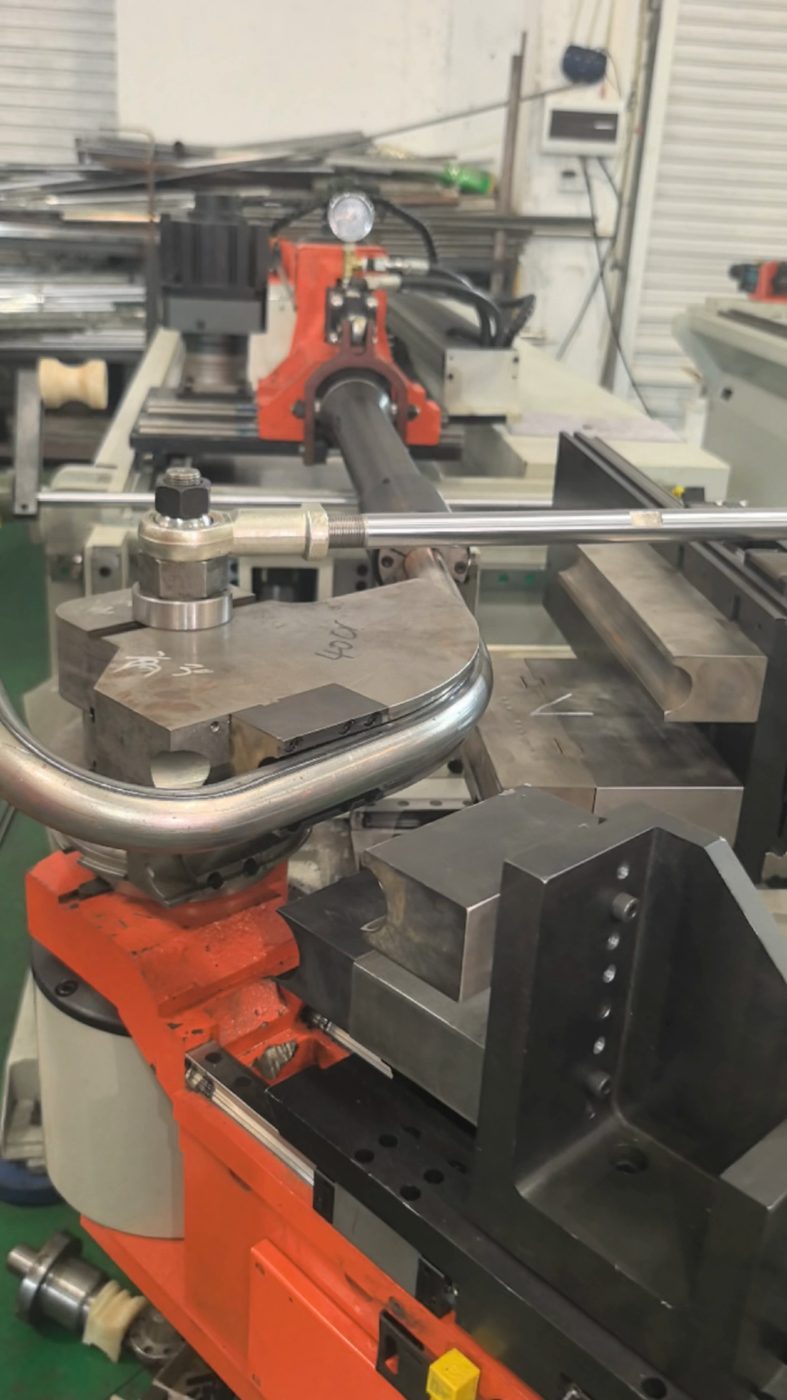
Doblado CNC de Tubos
Doblez multi-radio en acero, inoxidable y aluminio: asas, aros, marcos y rieles, con matrices fabricadas en nuestro propio taller de utillajes.
- Compensación de retorno elástico entre lotes
- Doblado con mandril bajo radio 2×OD
- Doblez izq./der. en un mismo tubo se mantiene simétrico
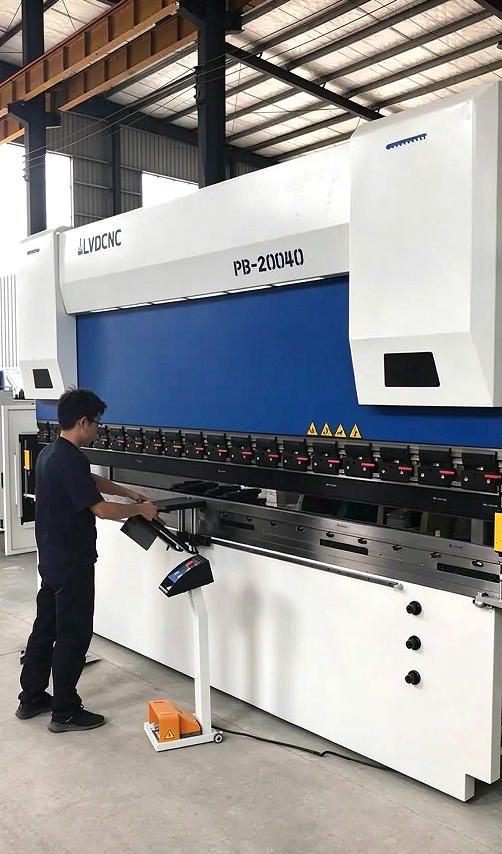
Conformado con Plegadora
Soportes, paneles, canalones y cajas con tope trasero programable; la mayoría de las piezas se doblan a lo largo completo en una sola pasada.
- Ala ±0,3 mm, ángulo ±0,5°
- Coronamiento programable para dobleces largos
- Primera pieza verificada en cada montaje
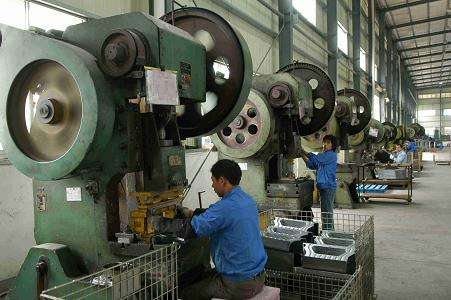
Estampado y Punzonado
Arandelas, soportes, herrajes de contenedor y piezas de ruedas de gran volumen a costes unitarios que el mecanizado no alcanza.
- Utillajes compuestos y progresivos propios
- ±0,05–0,1 mm en rasgos estampados
- Revisiones en días, no en semanas
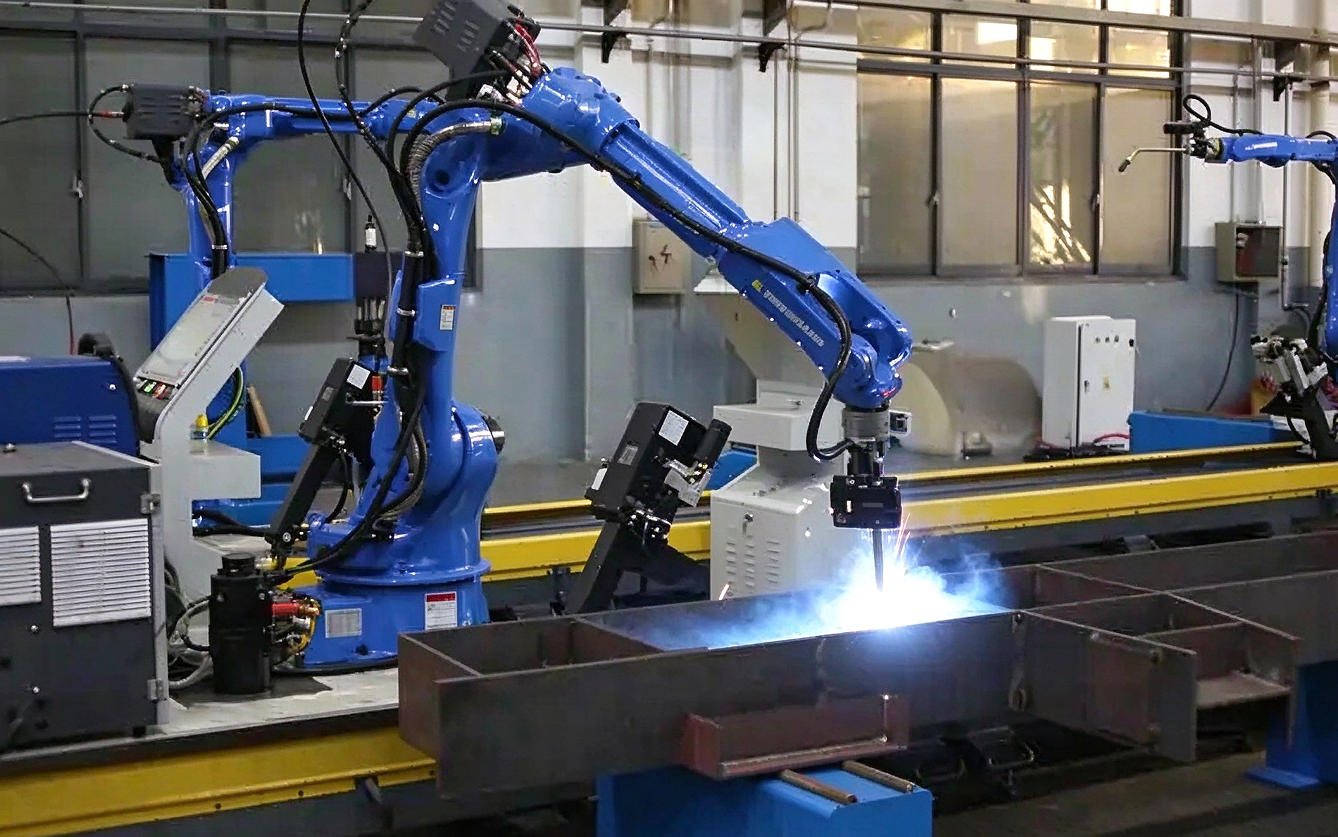
Soldadura Robótica
Cordones repetibles y sin salpicaduras. El robot es la mitad de la historia: el dispositivo decide el resultado, y lo fabricamos nosotros.
- ±0,5 mm en conjuntos sujetos por dispositivo
- Marcos verificados en escuadra con dispositivos de control
- Acero, inoxidable y aluminio
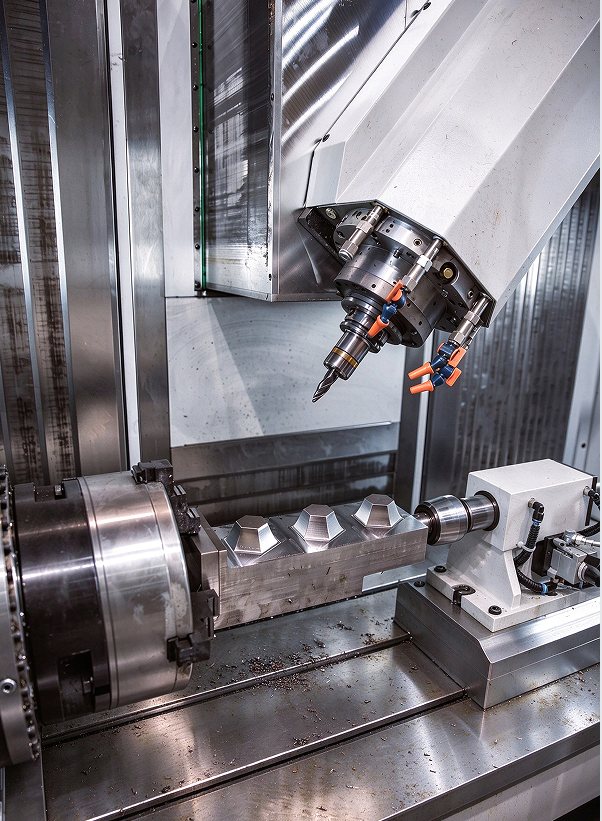
Torneado de Precisión
Ejes, pasadores, casquillos y racores que acoplan con rodamientos y piezas moldeadas, donde más se nota la experiencia de dos décadas de banco.
- ±0,02 mm, Ra 1.6
- Torner, taladrar, roscar y moletear en una sola sujeción
- Excentricidad calibrada en cada lote
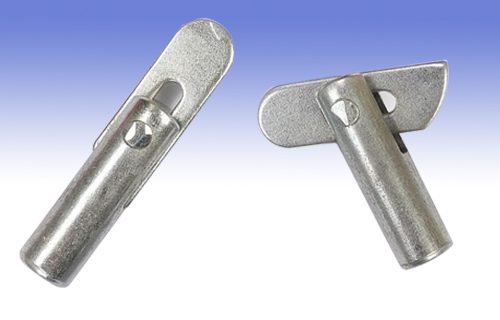
Tratamiento de Superficies
Galvanizado electrolítico y por inmersión en caliente, pintura en polvo y e-coat a través de socios auditados cercanos: un solo estándar de acabado para todo el kit.
- Peso de recubrimiento controlado lote a lote
- Aguas residuales tratadas según norma nacional
- Tabla completa de espesores abajo
Utillajes y Dispositivos
Matrices de doblado, utillajes de estampado, dispositivos de soldadura y calibradores de inspección se diseñan y mantienen internamente por artesanos con más de 20 años de banco.
- Un radio nuevo cuesta utillaje una vez, no por lote
- El mantenimiento de dispositivos es programado, no reactivo
- Sus utillajes siguen siendo suyos
Embalaje y Exportación
Las piezas se desengrasan, cuentan y embalan según las consume su línea: cajas a granel, kits por contenedor o bolsas etiquetadas para entrega directa en línea.
- Bolsas con conteo y etiquetas según sus números de pieza
- Carga de contenedor supervisada internamente
- Fotos del embalaje antes del despacho
El rango de cada proceso se indica por operación porque así es como cotizamos: una pieza puede pasar por cinco procesos y el más ajustado fija el precio. Todo lo que esté fuera de estos rangos se cotiza caso por caso, con honestidad.
Capacidad y Tolerancias
Estas son las cifras que mantenemos en producción diaria, no una cifra de laboratorio en el mejor de los casos. Si su plano es más estricto, díganoslo antes de cotizar: a veces podemos, y a veces la respuesta honesta es no.
| Proceso | Rango de trabajo | Tolerancia típica | Notas |
|---|---|---|---|
| Corte láser, lámina | 0,5–12 mm acero al carbono; 0,5–6 mm inoxidable | ±0,1–0,2 mm | Kerf aprox. 0,2 mm, canto cortado Ra 3.2 o mejor |
| Corte láser, tubo | OD 20–220 mm, pared 1–8 mm | ±0,15 mm | Agujeros, ranuras y cortes en una sola sujeción |
| Doblado CNC de tubos | OD 16–76 mm, pared 1,2–4 mm | ±0,5° por doblez; ±0,5 mm de posición | Doblado con mandril para radio de línea central bajo 2×OD |
| Plegadora | Hasta 200 t / 4000 mm; lámina 0,5–8 mm | Ala ±0,3 mm; ángulo ±0,5° | Tope trasero programable, primera pieza verificada |
| Estampado | 0,3–4 mm; prensas hasta 160 t | ±0,05–0,1 mm | Plazo de utillaje 15–25 días |
| Soldadura MIG robótica | Marcos hasta aprox. 2000 × 1200 mm | ±0,5 mm, sujeto por dispositivo | Perfil y penetración de cordón repetibles |
| Torneado CNC | Ø5–120 mm, longitud hasta 500 mm | ±0,02 mm; Ra 1.6 | Excentricidad y diámetro calibrados por lote |
Materiales y Equivalencias de Grados
Cotice con su propio estándar o déjenos proponer uno. Los certificados de material acompañan cada envío.
| Grado chino | EN más cercano | ASTM / AISI más cercano | Uso típico en nuestro taller |
|---|---|---|---|
| Q235B | S235JR | A36 (aprox.) | Marcos generales, soportes, herrajes de contenedor |
| Q345B | S355JR | A572 Gr. 50 | Marcos y soportes portantes |
| 20# | C22 / 1.0402 | 1020 | Tubos, piezas dobladas, mecanizados generales |
| 45# | C45 / 1.0503 | 1045 | Ejes, pasadores, componentes torneados |
| SPCC | DC01 | 1008 CRS | Soportes de chapa, tapas, estampados pequeños |
| 304 | 1.4301 | S30400 | Marcos de inoxidable, piezas cercanas a alimentos |
| 316L | 1.4404 | S31603 | Ambientes marinos, químicos y de lavado |
| 6061-T6 | EN AW-6061 | 6061-T6 | Soportes y tapas ligeras |
Los grados se muestran como equivalentes más cercanos, no como sustituciones certificadas. Cuando la norma importa (presión, estructural, contacto con alimentos), indíquenos la especificación exacta y cotizaremos conforme a ella, con el certificado de fundición acorde a esa norma.
Tratamiento de Superficies: la Parte que la Mayoría de los Proveedores Subcontrata Mal
El galvanizado electrolítico, el galvanizado en caliente, la pintura en polvo y el e-coat se realizan a través de socios que auditamos anualmente, todos a poca distancia de la fábrica. La industria del galvanizado de Taizhou es madura: química de baños estable, control del peso de recubrimiento lote a lote y tratamiento de aguas residuales conforme a las normas nacionales de vertido, de modo que el costo ambiental se controla en vez de empujarse al río de otro.
| Acabado | Espesor típico | Niebla salina (orientativo) | Ideal para |
|---|---|---|---|
| Galvanizado electrolítico, transparente / azul | 5–12 µm | 48–96 h | Herrajes de contenedor, soportes interior/exterior |
| Galvanizado electrolítico, amarillo | 8–15 µm | 72–120 h | Servicio en mayor humedad |
| Galvanizado por inmersión en caliente | 45–85 µm | 200–500 h | Estructuras exteriores, piezas de andamio |
| Pintura en polvo | 60–90 µm | 300–500 h con pretratamiento | Piezas visibles, combinación de color |
| E-coat (catatroresis) | 15–25 µm | 240–400 h | Formas complejas, bordes afilados |
| Cinc-níquel (a solicitud) | 8–15 µm | 500 h+ | Exigencia anticorrosiva de grado automotriz |
Las cifras de niebla salina son rangos orientativos para la clase de recubrimiento, no una garantía para su geometría. Si la vida útil contra la corrosión es el factor decisivo, envíenos el entorno de servicio y especificaremos el acabado en lugar de dejarle adivinar.
Reglas de Diseño que Mantienen su Pieza Económica
La mayor parte del costo de una pieza fabricada se decide en la etapa de dibujo. Estas son las reglas que nuestros ingenieros aplican a diario; aplicarlas antes de enviar la solicitud suele ahorrar más que cualquier negociación posterior.
| Característica | Regla práctica | Por qué importa |
|---|---|---|
| Radio mínimo de doblez | 1× el espesor (acero dulce); 1,5× en sentido transversal a la laminación | Radios menores se agrietan o requieren recocido |
| Distancia agujero-doble | ≥ 2,5× espesor + radio de doblez | Los agujeros cercanos se deforman en la zona de doblez |
| Diámetro de agujero punzonado | ≥ 1× espesor (con láser hasta 0,5×) | Agujeros punzonados pequeños rompen punzones |
| Radio de doblez de tubo | ≥ 2×OD sin mandril; ≥ 1,5×OD con mandril | Evita arrugas y adelgazamiento de pared |
| Acceso para soldadura | 25 mm de holgura a 45° alrededor de cada cordón | Tanto el robot como el operador necesitan ángulo de antorcha |
| Acumulación de tolerancias | Tolerar solo las dimensiones funcionales | Sobre-tolerar agrega costo, no calidad |
| Indicación de acabado de bordes | Indique explícitamente quitar rebabas / abocardar y en qué lado | La ambigüedad se convierte en retrabajo |
Plazos de Entrega
Días hábiles desde la aprobación del plano y el anticipo. Los clientes habituales reconocen estas cifras: las cotizamos en lugar de prometerlas.
| Concepto | Muestra | Producción |
|---|---|---|
| Piezas planas cortadas con láser | 5–7 días | 10–15 días |
| Tubo doblado / marco soldado | 7–10 días | 20–30 días |
| Pieza estampada con utillaje nuevo | Utillaje 15–25 días | 25–40 días en total |
| Piezas torneadas (ejes, pasadores) | 5–7 días | 15–25 días |
| Herrajes de contenedor galvanizados | De stock donde haya disponible | 20–30 días |
| Ruedas estándar | 3–5 días | 15–25 días |
Planifique considerando el Año Nuevo Chino: la producción se detiene efectivamente 2–3 semanas entre finales de enero y febrero, y las dos semanas previas son las más ocupadas del año. Los pedidos confirmados a principios de diciembre embarcan con holgura; los realizados a mediados de enero rara vez lo hacen.
Calidad que Puede Auditar
Certificados de material en la recepción, inspección de primera pieza en cada montaje, controles puntuales en proceso y muestreo AQL final antes del embalaje, además de dispositivos de control dedicados para la geometría crítica. Dos ejemplos de nuestra rutina diaria:
Marco soldado verificado en su dispositivo de inspección dedicado.
Ensayo de tracción aleatorio de asas recién salidas de la línea de embalaje.
Qué Enviar con su Solicitud de Cotización
Cuanto antes esté completa esta lista, antes podremos cotizar una cifra con la que realmente pueda planificar. Los datos que faltan suelen costar una ronda de correos.
Envíe lo que tenga, aunque la lista esté a medio llenar. Una foto de la pieza en uso más las dimensiones críticas suelen bastar para cotizar y sugerir una mejor forma de fabricarla.
Industrias y Aplicaciones
Contenedores de residuos con ruedas y manipulación de materiales • conjuntos de ruedas y rodillos • andamios y equipos de acceso • marcos de electrodomésticos y muebles • implementos agrícolas • soportes OEM y racores mecanizados.