Rimzer — металлобрабатывающее производство полного цикла. Дайте нам чертёж — и получите готовую деталь: резку, гибку, сварку, мехобработку, покрытие, контроль и упаковку без координации пяти разных поставщиков. Ниже — что каждый процесс нашего цеха даёт вашей детали, а затем цифры, которые реально спрашивают отделы закупок: допуски, материалы, покрытия, сроки и правила проектирования, которые удешевляют деталь.
Процессы нашего цеха
Девять процессов, один цех, один стандарт качества. На каждой карточке — что процесс даёт вашей детали и рабочий диапазон, который мы держим в ежедневном производстве; подробная таблица допусков ниже.
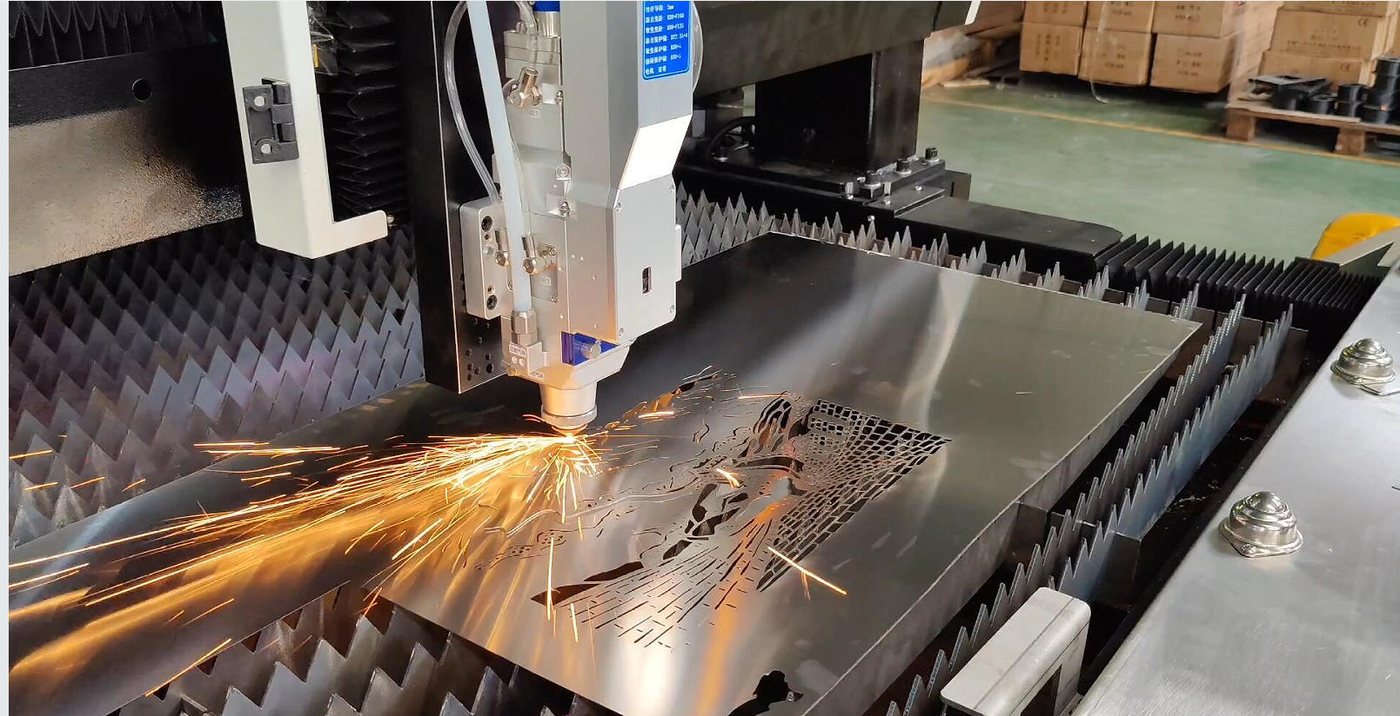
Лазерная резка
Труба, лист и плита режутся за одну установку — отверстия, пазы, обрезка и кромки под сварку выходят почти без заусенцев и повторяемо.
- Быстрая переналадка: от прототипа до серии
- Раскрой снижает расход материала
- Кромка реза Ra 3.2 и лучше
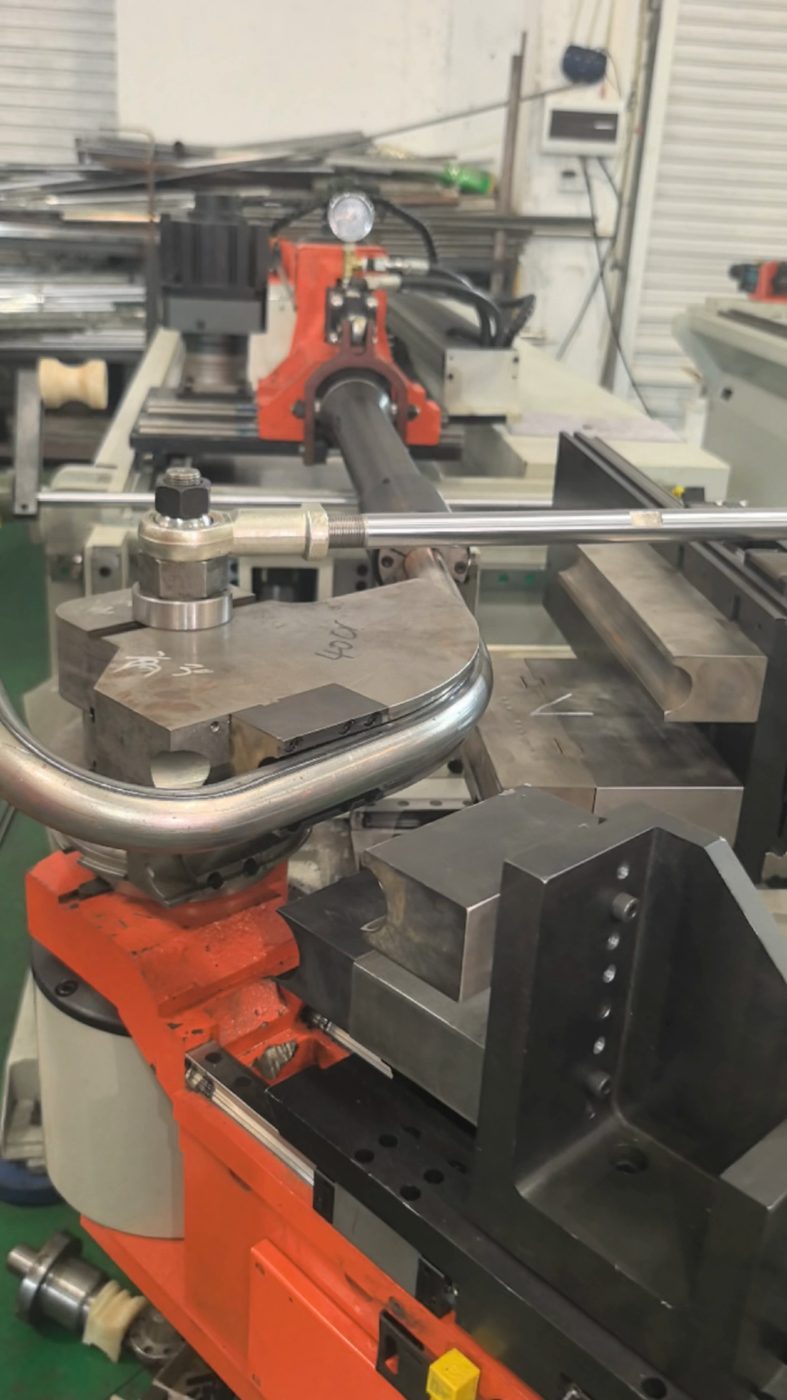
Гибка труб на ЧПУ
Многорадиусная гибка стали, нержавейки и алюминия — ручки, дуги, рамы и поручни, со штампами нашего инструментального участка.
- Компенсация пружинения между партиями
- Гибка с дорном при радиусе менее 2×OD
- Левые и правые гибы на одной трубе остаются симметричными
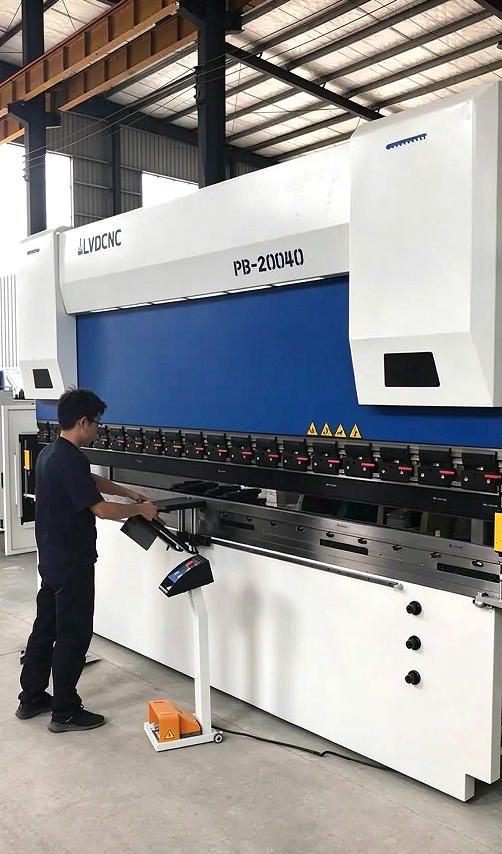
Гибка на листогибочном прессе
Кронштейны, панели, швеллеры и корпуса с программируемым задним упором — большинство деталей гнётся на полную длину за один ход.
- Полка ±0,3 мм, угол ±0,5°
- Программируемая компенсация прогиба для длинных гибов
- Первая деталь проверяется на каждой наладке
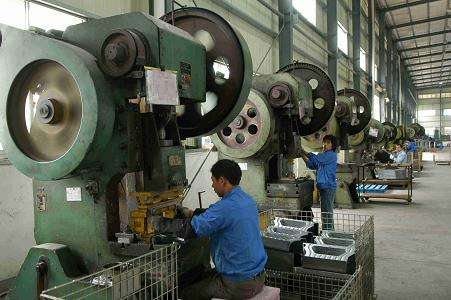
Штамповка и пробивка
Шайбы, кронштейны, оснастка баков и детали опор крупными партиями по штучной цене, недостижимой для мехобработки.
- Составные и последовательные штампы — своё производство
- ±0,05–0,1 мм на штампованных элементах
- Правки за дни, а не за недели
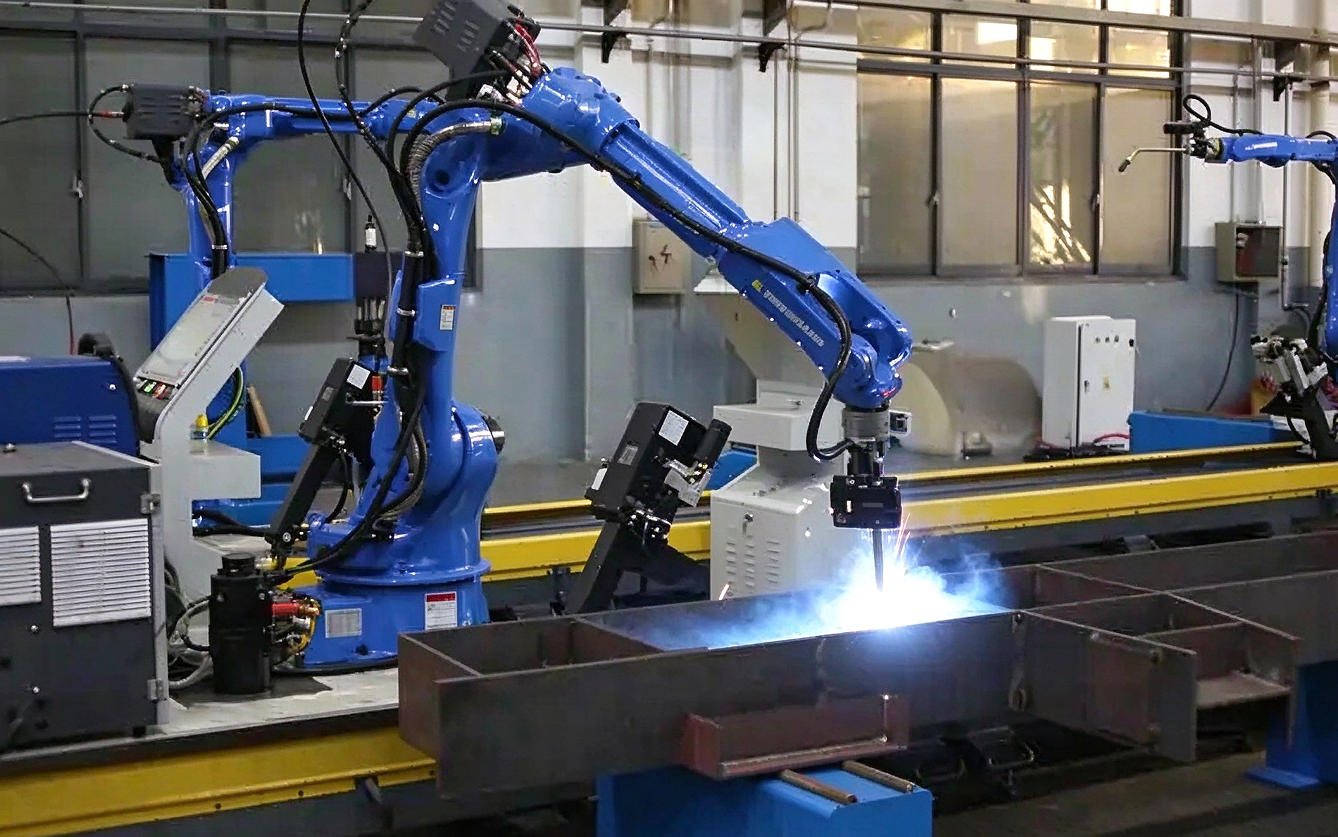
Роботизированная сварка
Повторяемые швы без брызг. Робот — лишь половина дела: результат решает приспособление, а мы делаем их сами.
- ±0,5 мм на сборках в приспособлении
- Рамы проверяются на прямоугольность в контрольных приспособлениях
- Сталь, нержавейка и алюминий
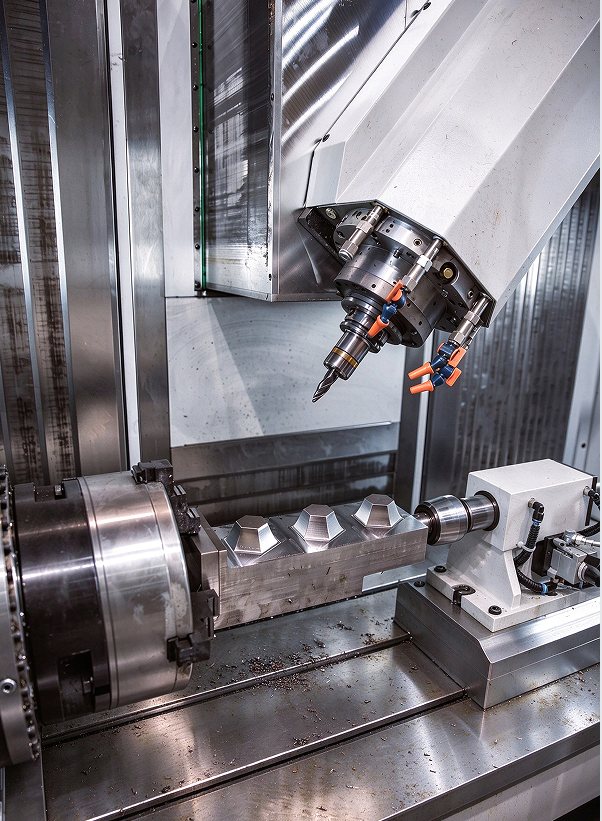
Точное токарная обработка
Оси, штифты, втулки и фитинги, которые сопрягаются с подшипниками и литыми деталями — здесь более всего виден двадцатилетний стаж у станка.
- ±0,02 мм, Ra 1.6
- Точение, сверление, резьба, накатка за одну установку
- Биение калибруется в каждой партии
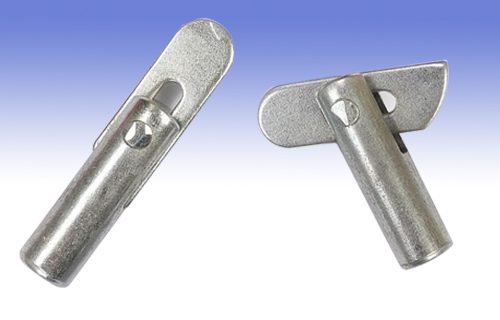
Обработка поверхностей
Гальваническое и горячее цинкование, порошковая окраска и катафорез через аудируемых партнёров рядом — единый стандарт покрытия для всего комплекта.
- Масса покрытия контролируется от партии к партии
- Сточные воды очищаются по государственным нормам
- Полная таблица толщин ниже
Оснастка и приспособления
Штампы гибки, штамповочный инструмент, сварочные приспособления и контрольные калибры проектируются и обслуживаются у нас мастерами с более чем 20-летним стажем.
- Новый радиус требует затрат на оснастку один раз, а не на каждую партию
- Обслуживание приспособлений плановое, а не аварийное
- Ваша оснастка остаётся вашей
Упаковка и экспорт
Детали обезжириваются, пересчитываются и упаковываются так, как их потребляет ваша линия — навалом в коробки, комплектами на бак или в маркированных пакетах для подачи прямо к линии.
- Пакеты с подсчётом и этикетками по вашим артикулам
- Загрузка контейнера под нашим контролем
- Фото упаковки до отправки
Диапазон указан по операциям, потому что так мы и считаем: деталь может пройти пять процессов, и самый жёсткий определяет цену. Всё, что выходит за эти диапазоны, честно считаем отдельно.
Возможности и допуски
Это цифры, которые мы держим в ежедневном производстве, а не лабораторный лучший случай. Если ваш чертёж жёстче — скажите до расчёта: иногда можем, а иногда честный ответ — нет.
| Процесс | Рабочий диапазон | Типичный допуск | Примечания |
|---|---|---|---|
| Лазерная резка — лист | 0,5–12 мм углеродистая сталь; 0,5–6 мм нержавейка | ±0,1–0,2 мм | Рез примерно 0,2 мм, кромка Ra 3.2 и лучше |
| Лазерная резка — труба | OD 20–220 мм, стенка 1–8 мм | ±0,15 мм | Отверстия, пазы и вырезы за одну установку |
| Гибка труб на ЧПУ | OD 16–76 мм, стенка 1,2–4 мм | ±0,5° на гиб; ±0,5 мм позиционирование | Гибка с дорном при радиусе по осевой линии менее 2×OD |
| Листогибочный пресс | До 200 т / 4000 мм; лист 0,5–8 мм | Полка ±0,3 мм; угол ±0,5° | Программируемый задний упор, контроль первой детали |
| Штамповка | 0,3–4 мм; прессы до 160 т | ±0,05–0,1 мм | Срок изготовления оснастки 15–25 дней |
| Роботизированная сварка MIG | Рамы до примерно 2000 × 1200 мм | ±0,5 мм, в приспособлении | Повторяемый профиль и проплавление шва |
| Токарная обработка с ЧПУ | Ø5–120 мм, длина до 500 мм | ±0,02 мм; Ra 1.6 | Биение и диаметр калибруются в каждой партии |
Материалы и ближайшие аналоги марок
Считайте по вашему стандарту или доверьте выбор нам. Сертификаты на металл прилагаются к каждой отгрузке.
| Китайская марка | Ближайший EN | Ближайший ASTM / AISI | Типичное применение у нас |
|---|---|---|---|
| Q235B | S235JR | A36 (примерно) | Общие рамы, кронштейны, оснастка баков |
| Q345B | S355JR | A572 Gr. 50 | Несущие рамы и опоры |
| 20# | C22 / 1.0402 | 1020 | Трубы, гнутые детали, общая мехобработка |
| 45# | C45 / 1.0503 | 1045 | Оси, штифты, токарные детали |
| SPCC | DC01 | 1008 CRS | Кронштейны из листа, крышки, мелкая штамповка |
| 304 | 1.4301 | S30400 | Рамы из нержавейки, детали рядом с пищевыми продуктами |
| 316L | 1.4404 | S31603 | Морская, химическая среда, мойка |
| 6061-T6 | EN AW-6061 | 6061-T6 | Лёгкие кронштейны и крышки |
Марки указаны как ближайшие аналоги, а не сертифицированные замены. Если стандарт критичен — сосуды, конструкции, контакт с пищевыми продуктами, — укажите точную спецификацию, и мы посчитаем по ней с сертификатом завода под этот стандарт.
Обработка поверхностей — то, что большинство поставщиков отдают на аутсорсинг плохо
Гальваническое и горячее цинкование, порошковая окраска и катафорез выполняют партнёры, которых мы аудируем ежегодно, — все в короткой доступности от завода. Гальваническая отрасль Тайчжоу зрелая: стабильная химия ванн, контроль массы покрытия от партии к партии и очистка сточных вод по государственным нормам — экологические издержки контролируются, а не спускаются в чужую реку.
| Покрытие | Типичная толщина | Соляной туман (ориентировочно) | Лучше всего для |
|---|---|---|---|
| Гальванический цинк, прозрачный / синий | 5–12 µм | 48–96 ч | Оснастка баков, кронштейны для улицы и помещений |
| Гальванический цинк, жёлтый | 8–15 µм | 72–120 ч | Повышенная влажность |
| Горячее цинкование | 45–85 µм | 200–500 ч | Уличные конструкции, детали лесов |
| Порошковая окраска | 60–90 µм | 300–500 ч с предварительной обработкой | Видимые детали, подбор цвета |
| Катафорезное покрытие | 15–25 µм | 240–400 ч | Сложные формы, острые кромки |
| Цинк-никель (по запросу) | 8–15 µм | 500 ч+ | Автомобильные требования к коррозии |
Цифры соляного тумана — ориентировочные диапазоны для класса покрытия, а не гарантия для вашей геометрии. Если срок службы против коррозии решающий — пришлите условия эксплуатации, и мы подберём покрытие, а не оставим вас гадать.
Правила проектирования, которые удешевляют деталь
Большая часть стоимости штампованно-сварных деталей закладывается на этапе чертежа. Эти правила наши инженеры применяют каждый день — применить их до отправки запроса обычно выгоднее любых переговоров потом.
| Элемент | Практическое правило | Почему это важно |
|---|---|---|
| Минимальный радиус гиба | 1× толщина (мягкая сталь); 1,5× поперёк проката | Меньшие радиусы трескаются или требуют отжига |
| Расстояние отверстие–гиб | ≥ 2,5× толщина + радиус гиба | Близкие отверстия деформируются в зоне гиба |
| Диаметр пробитого отверстия | ≥ 1× толщина (лазером до 0,5×) | Малые пробитые отверстия ломают пуансоны |
| Радиус гиба трубы | ≥ 2×OD без дорна; ≥ 1,5×OD с дорном | Исключает заломы и утонение стенки |
| Доступ для сварки | Зазор 25 мм под 45° вокруг каждого шва | И роботу, и сварщику нужен угол горелки |
| Наслоение допусков | Допуск — только на функциональные размеры | Избыточные допуски добавляют цену, а не качество |
| Указание обработки кромок | Явно указывайте снятие заусенцев / зенковку и сторону | Двусмысленность превращается в переделку |
Сроки изготовления
Рабочие дни с момента утверждения чертежа и предоплаты. Постоянные клиенты узнают эти цифры — мы их считаем, а не обещаем.
| Позиция | Образец | Производство |
|---|---|---|
| Плоские детали лазерной резки | 5–7 дней | 10–15 дней |
| Гнутая труба / сварная рама | 7–10 дней | 20–30 дней |
| Штампованная деталь с новой оснасткой | Оснастка 15–25 дней | 25–40 дней всего |
| Токарные детали (оси, штифты) | 5–7 дней | 15–25 дней |
| Оцинкованная оснастка баков | Со склада, где есть в наличии | 20–30 дней |
| Стандартные колёсные опоры | 3–5 дней | 15–25 дней |
Планируйте с учётом китайского Нового года: производство фактически останавливается на 2–3 недели в конце января или феврале, а две недели перед праздником — самые загруженные в году. Заказы, подтверждённые до начала декабря, отгружаются спокойно; размещённые в середине января — редко.
Качество, которое можно проверить
Сертификаты на входной металл, контроль первой детали на каждой наладке, выборочный промежуточный контроль и финальная AQL-выборка перед упаковкой — плюс специальные контрольные приспособления для критической геометрии. Два примера из ежедневной практики:
Сварная рама проверяется в специальном контрольном приспособлении.
Выборочные испытания ручек на разрыв прямо у линии упаковки.
Что приложить к запросу расчёта
Чем быстрее этот список будет полным, тем быстрее мы назовём цифру, на которую можно реально планировать. Недостающие пункты обычно стоят раунда переписки.
Присылайте то, что есть, даже если список заполнен наполовину. Фото детали в работе плюс критические размеры часто достаточно, чтобы посчитать и предложить лучший способ изготовления.
Отрасли и применения
Мусорные контейнеры на колёсах и внутризаводская логистика • колёсные опоры и узлы • строительные леса и доступ • рамы бытовой техники и мебели • сельхозинвентарь • OEM-кронштейны и механически обработанные фитинги.